PP塑料抗菌防霉母粒:从原料端赋予聚丙烯制品长效卫生防护
发布于 2026-09-17
PP(聚丙烯)是应用最广泛的通用塑料之一——食品保鲜盒、冰箱内胆、儿童餐具、医疗器械、家电外壳、PP纺粘布、收纳箱……这些制品在日常使用中频繁接触食材、人体和潮湿环境,极易滋生大肠杆菌、金黄色葡萄球菌、黑曲霉等微生物。PP材料本身不具备抗菌能力,在潮湿环境中表面易成为微生物繁殖的温床。
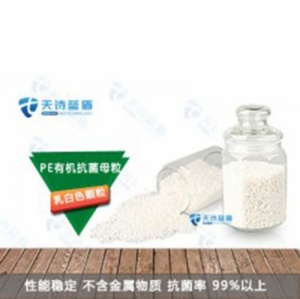
在PP制品生产中添加专用抗菌防霉母粒,从材料源头赋予制品抑制微生物滋生的能力,是行业成熟的技术路径。天诗蓝盾针对PP塑料的注塑、挤出、吹膜、纺丝等全工艺推出专用抗菌防霉母粒,以银锌复合缓释技术为核心,抗菌率≥99.9%,防霉等级可达0级,安全环保符合RoHS/REACH/FDA/GB 9685标准,助力PP制品品质升级。
01 PP塑料为何需要专用抗菌防霉母粒
PP制品的微生物风险
PP材料本身不具备抗菌能力,在潮湿环境和频繁接触中面临多重微生物威胁:
食品接触场景卫生要求高:PP保鲜盒、餐具、冰箱内胆等直接接触食材,表面若滋生细菌,可能污染食物,引发食品安全问题。PP材料表面在潮湿环境中易滋生大肠杆菌、金黄色葡萄球菌等致病菌。
潮湿环境加速霉变:PP制品在仓储、运输和使用过程中,若环境湿度较高(如南方梅雨季节),黑曲霉、青霉等霉菌可在表面繁殖,导致制品变色、产生异味。
应用场景广泛,卫生需求多样:从食品包装到医疗器械,从儿童玩具到家电外壳,PP制品的应用场景对卫生安全提出了不同层级的要求。
不加抗菌防霉母粒的后果
- 细菌滋生:PP制品表面成为致病菌繁殖的温床,可能通过接触传播
- 霉斑产生:高湿环境中霉菌可在制品表面繁殖,导致变色、外观受损
- 异味产生:细菌代谢释放臭味物质,影响使用体验
- 产品附加值低:普通PP制品缺乏抗菌功能,难以满足消费者对卫生安全的需求
02 PP塑料用抗菌防霉母粒的技术要求
加工工艺的适配性
PP的主流加工方式包括注塑、挤出、吹膜、纺丝等,加工温度通常在190-260℃区间。抗菌防霉母粒必须耐受此高温而不分解、不变色、不失效。天诗蓝盾抗菌母粒分解温度>500℃,适配PP全加工温区。
体系相容性与性能保持
PP配方体系相对简单,但对抗菌母粒的分散性和相容性要求较高。母粒需与PP基材充分相容,不团聚、不析出,不影响制品的透明度、力学性能和加工性能。
安全合规要求
PP制品若涉及食品接触、医疗、儿童玩具等场景,需满足GB 9685-2016食品接触材料标准、FDA食品级测试、欧盟RoHS和REACH法规要求。
03 天诗蓝盾产品核心优势
天诗蓝盾深耕高分子抗菌改性领域,针对PP材料推出专用抗菌防霉母粒,以银锌复合缓释技术为核心。
银锌协同,广谱抗菌防霉
天诗蓝盾采用银离子与锌离子协同复合技术:
- 银离子快速杀菌:30分钟内破坏细菌细胞膜结构,对大肠杆菌、金黄色葡萄球菌等常见致病菌灭活率≥95%,抗菌率可达99.9%
- 锌离子长效抑菌:通过抑制酶活性阻断细菌繁殖,180天后抗菌率仍>90%
对黑曲霉、青霉等霉菌同样具有强效抑制作用,防霉等级可达0级(无可见霉菌生长)。抗菌防霉率超过99.9%,对超过650种菌类有抑杀效果。
耐高温,适配PP全工艺
PP加工温度通常在190-260℃。天诗蓝盾抗菌母粒分解温度>500℃,在注塑、挤出、吹膜、纺丝加工全程保持稳定,不分解、不变色、不失效。
纳米分散,不改变制品性能
- 分散均匀:纳米级粒径(20-50纳米),在PP基材中均匀分散,不团聚、不产生晶点
- 不影响透明度:可用于透明PP制品,不影响透光率
- 不改变力学性能:不影响PP制品的拉伸强度、冲击强度等核心指标
安全环保,食品接触级合规
产品符合GB 9685-2016食品接触材料标准、美国FDA食品级测试、欧盟RoHS和REACH法规要求。无机金属离子不析出、不迁移,急性经口毒性LD50>5000mg/kg,属实际无毒级。
纳米缓释,持久防护
采用磷酸锆载体负载银锌离子,通过微胶囊包裹技术实现抗菌成分梯度释放。在85℃/85%RH高湿环境下1000小时后,抗菌率衰减≤5%,防护周期与PP制品使用寿命同步。
04 应用工艺与使用方案(具体用量咨询工程师)
天诗蓝盾PP抗菌防霉母粒适配主流加工工艺:
| 工艺方式 | 推荐添加量 | 操作要点 |
|---|---|---|
| 注塑成型(保鲜盒、餐具) | 2.0%-4.0% | 与PP粒子混合后注塑成型 |
| 挤出成型(片材、管材) | 2.0%-4.0% | 与PP原料混合后挤出成型 |
| 吹膜/流延(包装膜) | 2.0%-4.0% | 与PP原料混合后吹膜或流延 |
| 纺丝工艺(PP纺粘布) | 2.0%-4.0% | 与PP切片混合后熔融纺丝 |
工艺优势:
- 母粒形态直接掺混即可,无需改造现有设备与流程
- 纳米级分散确保不堵网、不产生晶点
- 少量添加即可实现长效防护,综合成本可控
05 典型应用场景
PP食品保鲜盒/餐具:添加抗菌防霉母粒后,制品抗菌率≥99.9%,符合食品接触安全标准,延长食材保鲜期,保障饮食卫生。
PP冰箱内胆/储物盒:在低温高湿环境中长效抑菌防霉,防止细菌滋生和霉斑产生,保障食材存储卫生。
PP儿童餐具/奶瓶配件:符合食品安全标准,安全无刺激,适用于婴幼儿接触场景。
PP医疗器械/防护用品:满足医疗场景对材料抗菌卫生的高要求,降低交叉感染风险。
PP家电外壳/日用品:在潮湿环境中保持表面洁净,防止霉变,延长制品使用寿命。
结语
天诗蓝盾PP塑料抗菌防霉母粒以银锌复合缓释+耐高温500℃+广谱抗菌99.9%为核心,从PP原料端解决制品在潮湿环境中的细菌滋生与霉变难题,适配注塑、挤出、吹膜、纺丝全工艺,防霉等级可达0级,抗菌率≥99.9%,安全环保符合RoHS/REACH/FDA/GB 9685标准,是PP制品生产商提升产品品质、满足卫生安全需求的优选功能助剂。