PE塑料用抗菌防霉母粒:为聚乙烯制品注入长效卫生防护
发布于 2026-10-12
聚乙烯(PE)凭借优异的化学稳定性、加工性能和成本优势,已成为塑料制品中使用量最大的基材之一。从食品包装薄膜、日用收纳容器,到给排水管材、户外设施,PE制品渗透到生产生活的各个领域。然而,PE材料本身不具备抗菌防霉能力,在温暖潮湿的使用环境中,制品表面容易滋生细菌和霉菌,不仅影响外观与使用寿命,还可能带来卫生隐患。PE塑料用抗菌防霉母粒的出现,为这一问题提供了高效、便捷的功能升级路径。
为什么PE制品需要抗菌防霉处理?
PE材料在加工成型后,其表面为微生物附着提供了理想的温床。食品包装膜接触生鲜食材后残留的水分与营养物质,收纳箱长期存放衣物产生的湿气,管材内壁流动水体带来的微生物沉积——这些场景都可能导致细菌繁殖和霉菌滋生。
与此同时,行业标准正在快速完善。HG/T 6492-2026《塑料 银锌系抗菌聚烯烃母料》已于近期发布,对以PE、PP等聚烯烃树脂为载体的银锌系抗菌母料提出了系统的技术要求,涵盖外观、抗菌剂含量偏差、分散性能以及抗菌率等核心指标。这一标准的实施,标志着PE抗菌母粒市场正走向规范化。
天诗蓝盾PE抗菌防霉母粒:技术内核与产品特性
南京天诗蓝盾生物科技有限公司专注于塑料抗菌母粒与功能助剂的研发生产,其PE抗菌防霉母粒产品线针对聚乙烯制品的加工特点与使用场景进行了专项优化。
银锌复合缓释体系:兼顾速效与长效
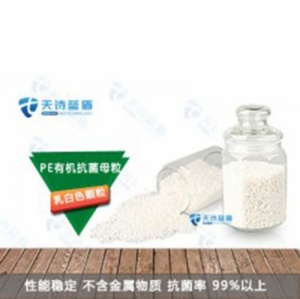
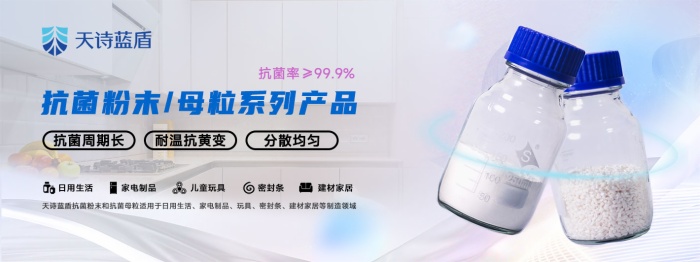
天诗蓝盾PE抗菌母粒搭载纳米银锌复合抗菌技术。银离子具备快速杀菌能力,可在较短时间内对细菌实现高效灭活;锌离子则通过缓释机制提供持久抑菌保护,形成梯度释放的防护效果。经检测,抗菌PE制品对大肠杆菌、金黄色葡萄球菌等常见菌种的抗菌率可达99%以上,防霉性能可达到0级标准。
纳米预分散工艺:加工适配性强
母粒化技术的核心优势在于“即添即用”。天诗蓝盾采用双螺杆精密造粒工艺,对抗菌组分进行纳米包覆预分散处理,颗粒均匀、流动性好。在实际生产中,母粒与PE基料同步熔融混合,抗菌成分均匀分散于制品中,无需额外工序或设备改造。产品耐温性能良好,分解温度超过500℃,可适配PE注塑、吹膜、挤出等主流加工工艺的常规温度条件。
低添加量设计:性能影响最小化
天诗蓝盾PE抗菌母粒的建议添加量为2.0%–4.0%,具体可根据应用需求调整。由于添加量低且分散均匀,母粒对PE制品的拉伸强度、冲击性能等力学指标影响极小,制品外观无明显变化,透光率等光学性能也能得到良好保持。
应用场景:从包装到日用品的全面覆盖
天诗蓝盾PE抗菌防霉母粒适用于多种聚乙烯制品的抗菌防霉功能开发:
食品包装薄膜:保鲜膜、生鲜托盘、食品袋等PE制品添加抗菌母粒后,可抑制薄膜表面微生物滋生,辅助延长食品货架期。产品符合食品接触安全标准,离子迁移量控制在极低水平。
日用收纳制品:收纳箱、储物盒等长期存放物品的PE制品,在潮湿环境中容易滋生霉菌。抗菌防霉母粒可提供0级防霉保护,减少异味和霉斑困扰。
给排水管材:PE管材内壁长期接触流动水体,抗菌处理有助于抑制管道内微生物膜的形成。
母婴与医疗用品:婴儿浴盆、医用包装膜等对卫生要求较高的PE制品,抗菌母粒为其提供额外的卫生防护层。
安全合规:从原料到成品的全程保障
天诗蓝盾在PE抗菌防霉母粒的配方设计中,将安全性置于首位。产品符合欧盟RoHS、REACH等环保法规要求,抗菌活性成分不析出、不迁移。在生产环节,天诗蓝盾拥有200余平方米的微生物实验室及精密检测设备,可对每批次产品进行活性物含量检测和微生物挑战测试,确保性能一致性。
结语
PE制品的抗菌防霉功能升级,正在从“可选配置”转变为越来越多应用场景的“基础需求”。天诗蓝盾PE塑料用抗菌防霉母粒,以银锌复合抗菌技术为核心,兼顾高效性、加工友好性与合规安全性,为聚乙烯制品提供了一套可落地、可验证的功能升级方案。在卫生意识持续提升的市场环境下,这一方案将助力PE制品生产企业打造更具竞争力的产品。